

CNC Router Bakımı Nasıl Yapılır? Periyodik Bakım Rehberi
CNC router makinelerinde düzenli bakım; kesim hassasiyetini korumak, mekanik aşınmayı azaltmak, arızaları önlemek ve üretim sürekliliğini sağlamak için gereklidir. Günlük, haftalık ve periyodik bakım işlemleri sayesinde makinenin performansı korunabilir ve beklenmedik üretim duruşları azaltılabilir.
FOURMAK olarak CNC router üretimi, kurulumu ve teknik servis alanındaki deneyimimizle, makinelerin uzun ömürlü ve verimli çalışmasına yardımcı olacak temel bakım yöntemlerini bu rehberde açıklıyoruz.
CNC Router Makinelerinde Bakım Neden Önemlidir?
CNC router makineleri, yüksek hassasiyetle çalışan mekanik ve elektronik sistemlerden oluşur. Kesim sırasında ortaya çıkan talaş, toz, titreşim ve sürekli hareket, zamanla makine bileşenlerini etkileyebilir. Düzenli bakım, bu etkileri azaltmaya ve makinenin işleme kalitesini korumaya yardımcı olur.
CNC Router Günlük Bakımı Nasıl Yapılır?
CNC router makinelerinde günlük bakım, operatör tarafından çalışma öncesinde ve sonrasında gerçekleştirilen temel kontrolleri kapsar. Düzenli yapılan bu kontroller, olası arızaların erken tespit edilmesine, işleme hassasiyetinin korunmasına ve üretim sürekliliğinin sağlanmasına yardımcı olur.
1. Talaş ve Toz Temizliği
CNC router makinelerinde işleme sırasında oluşan ahşap, MDF, plastik ve kompozit talaşları düzenli olarak temizlenmelidir. Özellikle lineer raylar, hareketli eksenler ve iş tablasında biriken tozlar zamanla mekanik sistemlerin performansını olumsuz etkileyebilir.Temizlik sırasında hassas mekanik parçalara doğrudan yüksek basınçlı hava uygulanmamalıdır.
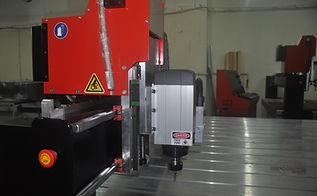
FOURMAK CNC router spindle ve işleme tablası

FOURMAK CNC router spindle motoru ve iş mili sistemi
2. Otomatik Yağlama Sistemi Kontrolü
CNC router makinelerinde lineer raylar, kızak arabaları ve vidalı millerin doğru şekilde yağlanması, mekanik aşınmanın azaltılması ve hareket hassasiyetinin korunması açısından önemlidir.
Otomatik yağlama sistemi bulunan makinelerde yağ deposunun seviyesi, yağlama çevrimleri ve yağlama hatları düzenli olarak kontrol edilmelidir. Kullanılacak yağın türü ve yağlama sıklığı, makine üreticisinin teknik tavsiyelerine uygun olmalıdır.
3. Spindle (İş Mili) Kontrolü
Spindle, CNC router makinesinin kesim ve işleme performansını doğrudan etkileyen temel bileşenlerden biridir.
Çalışma sırasında anormal ses, titreşim, aşırı sıcaklık artışı ve kesim kalitesinde değişiklik olup olmadığı kontrol edilmelidir. Olağan dışı durumlarda makine güvenli şekilde durdurulmalı ve gerekli teknik kontroller yapılmalıdır.
4. Spindle Soğutma Sistemi Kontrolü
Su soğutmalı spindle sistemlerinde soğutma sıvısının seviyesi, sıcaklığı ve dolaşımı kontrol edilmelidir. Hava soğutmalı spindle sistemlerinde ise hava girişleri ve soğutma kanalları temiz tutulmalıdır.
Yetersiz soğutma, spindle sıcaklığının yükselmesine ve rulman ömrünün kısalmasına neden olabilir.
5. Hava Basıncı ve Pnömatik Sistem Kontrolü
Özellikle otomatik takım değiştirme (ATC) sistemine sahip CNC router makinelerinde hava basıncı düzenli olarak kontrol edilmelidir.
Basınç düşüklüğü, hava kaçakları veya pnömatik hatlarda biriken nem, takım değiştirme işlemlerinde hatalara neden olabilir. Hava basıncı, makine üreticisinin belirlediği çalışma aralığında tutulmalıdır.
CNC Router Bakımında Güvenlik Kuralları
Bakım işlemine başlamadan önce makineyi güvenli şekilde durdurun. Yapılacak işe uygun olarak elektrik, basınçlı hava ve diğer enerji kaynaklarını izole edin; yeniden devreye alınmalarını önlemek için işletmenizin kilitleme ve etiketleme prosedürünü uygulayın. Depolanmış enerjinin güvenli duruma getirildiği yetkili personel tarafından doğrulanmalıdır. Acil durdurma düğmesine basmak tek başına enerji izolasyonu sağlamaz.
Operatörler yalnızca eğitim aldıkları ve yetkilendirildikleri işlemleri gerçekleştirmelidir. Elektrik panosuna müdahale, servo ayarları, spindle sökümü ve hassas mekanik işlemler yetkili teknik personel tarafından yapılmalıdır.
Temizlik ve yağlamada makine ile bileşen üreticilerinin talimatlarını esas alın. Bakım tamamlandığında koruyucuları yerine takın, çalışma alanında takım veya temizlik malzemesi kalmadığını kontrol edin ve makineyi üreticinin güvenli yeniden devreye alma prosedürüne göre çalıştırın.
CNC Router Mekanik Sistemlerinin Temizliği ve Bakımı
Lineer raylar, kızak arabaları, kremayer-pinyon sistemleri ve varsa vidalı miller, eksenlerin hassas hareket etmesini sağlar. Bu bölgelerde biriken talaş ve tozun temizlenmesi, yağlama durumunun kontrol edilmesi ve aşınma belirtilerinin erken fark edilmesi önemlidir.
Lineer Ray ve Kızak Temizliği
Enerji izolasyonu sağlandıktan sonra ray çevresindeki talaş ve tozu, işlenen malzemeye uygun endüstriyel vakum ekipmanıyla uzaklaştırın. Erişilebilir yüzeyleri temiz, tüy bırakmayan bir bezle silin.
Raylarda çizik, paslanma veya anormal aşınma; kızak sıyırıcılarında ve koruyucularda hasar olup olmadığını gözle kontrol edin. Yağlama hatlarında kopma, kaçak veya tıkanıklık belirtisi varsa teknik servise bildirin.
Doğrudan kızak sızdırmazlık elemanlarına basınçlı hava uygulamayın. Üretici onayı olmayan çözücüleri kullanmayın; yağlayıcı türü ve miktarını üretici talimatlarına göre belirleyin.
Kremayer ve Pinyon Temizliği
Kremayer dişleri arasında biriken talaş ve tozu uygun vakum ekipmanı ve yumuşak bir fırçayla temizleyin. Diş yüzeylerini kırık, aşınma ve hasar açısından inceleyin.
Yağlama gereksinimini kullanılan sistemin bakım kılavuzuna göre değerlendirin. Aşırı yağlama da kir birikmesine neden olabileceğinden belirtilen miktarı aşmayın.
Temizlik sırasında eksenlerin hareket etmesi önlenmelidir. Dişli kavrama boşluğu ve pinyon baskısı gibi ayarlar yetkili teknik personel tarafından yapılmalıdır.
Vidalı Mil ve Bilyalı Somun Temizliği
Vidalı mil bulunan makinelerde, mil çevresindeki talaşı ve tozu temizleyin. Erişilebilir yüzeyleri tüy bırakmayan bezle dikkatlice silin; sıyırıcıları, koruyucuları ve yağlama bağlantılarını gözle inceleyin.
Çizik, paslanma, yağ kaçağı veya hareket sırasında anormal ses tespit edilirse teknik inceleme yapılmalıdır. Bilyalı somunu sökmeyin ve üretici talimatı olmadan mil üzerindeki yağlayıcıyı çözücüyle uzaklaştırmayın.
CNC Router Haftalık Bakımı Nasıl Yapılır?
Haftalık kontroller, günlük bakımda fark edilmeyen aşınma ve performans değişikliklerinin belirlenmesine yardımcı olur. Kontrol sıklığını makinenin çalışma saatine, toz yüküne ve üretici bakım planına göre düzenleyin.
Hareket Sistemlerinin Kontrolü
Lineer ray, kremayer-pinyon ve varsa vidalı mil sistemlerini yukarıdaki temizlik prosedürlerine göre değerlendirin. Yağlama hatları, koruyucular ve erişilebilir bağlantılarda hasar belirtisi olup olmadığını kontrol edin.
Normal dışı ses, sürtünme veya tekrarlayan konumlandırma hatalarında makineyi zorlayarak çalıştırmaya devam etmeyin.
Vakum Pompası ve Vakum Tablası Kontrolü
Vakum tablasını, bölgeler arasındaki contaları, hortumları ve bağlantıları kontrol edin. Filtrelerin bakımını pompa üreticisinin talimatlarına göre gerçekleştirin.
Tutma kuvvetinin azalması iş parçasının hareket etmesine neden olabilir. Yeterli sabitleme sağlanmadan kesime başlamayın. Pompa yağı veya diğer bakım gereksinimleri kullanılan pompa tipine bağlıdır.
Takım Tutucu ve Pens Kontrolü
Takım tutucuları, pensleri ve pens somunlarını kir, çatlak, aşınma ve hasar açısından kontrol edin. Temizleme ve sıkma işlemlerinde ilgili üreticinin yöntemini ve tork değerlerini kullanın.
Hasarlı parçaları kullanmayın. Takım bağlama yüzeylerine üretici talimatı olmadan yağ veya gres uygulamayın.
Talaş Emiş Sistemi Kontrolü
Emiş hortumlarında tıkanıklık, yırtık veya bağlantı gevşemesi olup olmadığını kontrol edin. Filtreleri ve toplama haznesini sistem üreticisinin talimatlarına göre temizleyin.
Toz toplama ekipmanının işlenen malzemeye uygun olması gerekir. Temizlik sırasında tozu çalışma ortamına yayacak uygulamalardan kaçının.
Kablo, Elektrik Sistemi ve Pano Temizliği
Kablo Taşıma Zinciri ve Kabloların Kontrolü
Güvenli durdurma ve gerekli enerji izolasyonu sonrasında kablo taşıma zincirini gözle inceleyin. Zincir baklalarında kırık; kablolarda ezilme, çatlama, sürtünme veya dış kılıf hasarı olup olmadığını kontrol edin.
Kablo girişlerinde aşırı gerilme ve zincir içinde sıkışma belirtilerini teknik servise bildirin. Hasarlı kabloları bantlayarak kullanmaya devam etmeyin; değişim işlemlerini yetkili personele yaptırın.
Elektrik Panosu Temizliği
Elektrik panosu iç temizliği yalnızca yetkili elektrik personeli tarafından yapılmalıdır. Enerji izolasyonu, gerilimsizlik doğrulaması ve sürücülerin üretici tarafından belirtilen deşarj süreleri tamamlanmadan pano içindeki bileşenlere dokunulmamalıdır.
Fan, filtre ve havalandırma yolları üretici talimatlarına göre kontrol edilmelidir. Pano iç temizliğinde elektronik bileşenlere uygun yöntem ve ekipman kullanılmalıdır. Basınçlı hava, sıvı temizleyici veya uygun olmayan vakum ekipmanı kullanılmamalıdır.
Elektronik Bileşenler ve Alarm Kayıtları
Kontrol ekranındaki tekrarlayan alarmları kodlarıyla birlikte kaydedin. Alarmın hangi işlem sırasında oluştuğunu ve varsa eşlik eden ses, titreşim veya ısınma belirtilerini not edin.
Servo ve sürücü parametrelerini deneme amacıyla değiştirmeyin. Yanık kokusu, duman veya belirgin elektriksel hasar halinde makineyi güvenli şekilde devre dışı bırakıp teknik servis desteği alın.
CNC Router Aylık ve Periyodik Bakımı
Aylık ve periyodik bakım; mekanik bağlantıları, makine hassasiyetini, spindle performansını ve yardımcı sistemleri kapsar. Kesin bakım aralıkları makine modeline, kullanım yoğunluğuna ve üretici talimatlarına göre belirlenmelidir.
Mekanik Bağlantılar ve İşleme Hassasiyeti
Kaplinler, redüktörler, eksen bağlantıları ve hareket sistemleri aşınma ve boşluk açısından yetkili personel tarafından değerlendirilmelidir. Bağlantılar gelişigüzel sıkılmamalı; üreticinin tork değerleri kullanılmalıdır.
Tekrarlayan ölçü hatalarında takım durumu, iş parçası sabitlemesi ve işleme parametreleriyle birlikte makinenin mekanik hassasiyeti incelenmelidir.
Spindle Performans Kontrolü
Spindle sesinde, titreşiminde ve sıcaklık davranışında zamanla oluşan değişimleri takip edin. Gerekli salgı ve takım bağlama kontrollerini uygun ölçüm ekipmanıyla yetkili personele yaptırın.
Spindle içine üretici talimatı olmadan yağ veya gres uygulamayın. Rulman değişimi, söküm ve hassas ayarlar uzmanlık gerektirir.
ATC Otomatik Takım Değiştirme Sistemi
ATC bulunan makinelerde takım magazini, tutucu yuvaları, sensörler ve pnömatik bağlantılar kontrol edilmelidir. Temizlik ve bakım sırasında mekanizmanın beklenmedik hareketi önlenmelidir.
Takım değiştirme hatasında mekanizmayı zorlamayın ve güvenlik kilitlerini devre dışı bırakmayın. Fonksiyon testi, bakım tamamlandıktan sonra koruyucular yerindeyken üreticinin test prosedürüne göre yapılmalıdır.
CNC Router Periyodik Bakım Tablosu
Aşağıdaki tablo genel bir kontrol planıdır. Üretici kılavuzundaki çalışma saati veya takvim esaslı bakım aralıkları önceliklidir.
Bakım ve kontrol noktası — Genel takip sıklığı
Talaş ve toz temizliği: Günlük; birikime göre daha sık
Otomatik yağlama seviyesi ve görünür kaçaklar: Günlük
Spindle ses, titreşim ve soğutma durumu: Günlük
Pnömatik sistem göstergeleri: Günlük
Lineer ray, kremayer ve varsa vidalı mil: Günlük gözlem, haftalık ayrıntılı kontrol
Vakum sistemi, hortumlar ve filtreler: Haftalık; kullanım koşullarına göre
Takım tutucu ve pensler: Takım değişiminde ve haftalık kontrolde
Kablo taşıma zinciri ve kablo dış kılıfları: Haftalık gözle kontrol
Mekanik bağlantılar ve boşluk belirtileri: Aylık değerlendirme
ATC sistemi ayrıntılı bakımı: Üreticinin belirlediği periyotlarda
Pano fanları, filtreler ve elektriksel kontroller: Üreticinin belirlediği periyotlarda
Makine hassasiyet ölçümleri: Bakım planına ve arıza belirtilerine göre
Yapılan işlemleri, tespit edilen sorunları ve değiştirilen parçaları bakım formuna kaydedin.
CNC Router Arızaları ve Olası Nedenleri
Aşağıdaki belirtiler tek başına kesin arıza teşhisi değildir. Sorunun kaynağı belirlenmeden ayar değiştirilmemeli veya makine zorlanarak çalıştırılmamalıdır.
CNC Router Neden Ölçü Kaçırır?
Takım aşınması, yanlış takım çapı telafisi, iş parçasının hareket etmesi, mekanik boşluk veya servo takip hatası ölçü farklılıklarına neden olabilir. Tekrarlayan hatalarda mekanik ve kontrol sistemleri birlikte değerlendirilmelidir.
Spindle Neden Aşırı Isınır?
Yetersiz soğutma, uygun olmayan işleme yükü veya rulman sorunları sıcaklık artışına yol açabilir. Üreticinin çalışma sınırları aşıldığında ya da anormal ısınma görüldüğünde işleme durdurulmalı ve neden araştırılmalıdır.
ATC Neden Takım Değiştirmez?
Yetersiz hava basıncı, sensör sorunu, takımın yanlış oturması, mekanik engel veya kontrol sistemi alarmı takım değiştirmeyi engelleyebilir. Alarm kodunu kaydedin; mekanizmaya zorlayıcı müdahalede bulunmayın.
Vakum Tablası Neden Parçayı Tutmaz?
Filtre tıkanıklığı, hortum kaçağı, conta hasarı, açık vakum bölgeleri veya malzemenin hava geçirgenliği tutma kuvvetini azaltabilir. Parça güvenli şekilde sabitlenmeden işleme devam edilmemelidir.
Kesim Sırasında Neden Titreşim Oluşur?
Aşınmış veya uygun olmayan takım, fazla takım çıkıntısı, yetersiz parça sabitlemesi, spindle salgısı veya uygun olmayan kesim parametreleri titreşime neden olabilir. Titreşimin kaynağı belirlenerek giderilmelidir.
CNC Router Bakımı Hakkında Sık Sorulan Sorular
CNC Router bakım aralıkları her makinede aynı mıdır?
Hayır. Makine modeli, çalışma saati, işlenen malzeme ve ortam koşulları bakım sıklığını etkiler. Genel kontrol listesi, üreticinin bakım planıyla birlikte kullanılmalıdır.
Lineer raylarda hangi yağ veya gres kullanılmalıdır?
Makine ve kızak üreticisinin belirttiği özelliklere uygun yağlayıcı kullanılmalıdır. Yağlayıcı türü, miktarı ve uygulama aralığı tahminle belirlenmemelidir.
Spindle rulmanları operatör tarafından yağlanabilir mi?
Bu işlem spindle tasarımına bağlıdır. Üretici tarafından açıkça tanımlanmış bir kullanıcı bakım işlemi yoksa spindle içine yağ veya gres uygulanmamalıdır.
Operatör hangi bakım işlemlerini yapabilir?
Eğitimli ve yetkilendirilmiş operatörler, kullanım kılavuzunda kendilerine tanımlanan temizlik, seviye kontrolü ve görsel kontrolleri yapabilir. Elektriksel müdahaleler ve hassas mekanik işlemler yetkili teknik personelin sorumluluğundadır.
Teknik servis ne zaman çağrılmalıdır?
Tekrarlayan alarmlar, anormal spindle sesi, aşırı titreşim, sürekli ölçü hatası, kablo hasarı veya ATC sorunlarında teknik servis desteği alınmalıdır.
CNC Router Bakım Kontrol Formunu İndirin
Makinenizin Ömrünü Uzatmak Sizin Elinizde!
Günlük, haftalık ve periyodik bakım işlemlerini düzenli takip edin. FOURMAK CNC Router Bakım Kontrol Formu ile yapılan kontrolleri, tespit edilen sorunları ve bakım notlarını kayıt altına alın.
Düzenli kayıt tutmak, tekrarlayan sorunların fark edilmesine ve teknik servis sürecinde bakım geçmişinin değerlendirilmesine yardımcı olur.
FOURMAK CNC Router Teknik Servis ve Bakım Desteği
CNC router makinenizin bakım ihtiyacı, tekrarlayan arızaları veya işleme hassasiyetiyle ilgili FOURMAK teknik servis ekibinden destek alabilirsiniz.
Başvurunuzda makine modelini, seri numarasını, alarm kodunu ve sorunun hangi işlem sırasında oluştuğunu paylaşmanız değerlendirmeyi kolaylaştırır.